

MOM数智化综合运营管理平台 数字化转型已成为制造业发展的必由之路,但许多医药企业进入建设深水区后却发现,尽管ERP、MES、LIMS、WMS、QMS、DCS等系统陆续上线,管理者仍被配方与SOP版本分散、物料状态跨系统传递不畅、称量依赖人工复核、电子记录缺项、偏差与CAPA关闭缓慢、批次放行与发货协同不及时等问题困扰。系统和数据不断增加,批次运营却没有因此变得更轻松。问题的根源并非系统数量不足,
数字化转型已成为制造业发展的必由之路,但许多医药企业进入建设深水区后却发现,尽管ERP、MES、LIMS、WMS、QMS、DCS等系统陆续上线,管理者仍被配方与SOP版本分散、物料状态跨系统传递不畅、称量依赖人工复核、电子记录缺项、偏差与CAPA关闭缓慢、批次放行与发货协同不及时等问题困扰。系统和数据不断增加,批次运营却没有因此变得更轻松。问题的根源并非系统数量不足,而是这些系统大多围绕职能独立建设;各部门拥有自己的系统却缺少贯穿标准、物料、称量、执行、质量和交付的统一业务语言。跨部门协同仍依赖电话、邮件、即时消息和Excel,系统边界由此演变为业务断点。
医药生产不仅要求产品最终合格,更要求从原辅料入库、受控配方、称量配料,到生产执行、质量检验、包装赋码、批次审核和仓储发运的全过程正确、完整、受控、可审核。任何版本、物料、步骤、签名或记录出现偏差,都可能影响批次审核、产品放行和最终交付。MOM数智化综合运营管理平台正是围绕这四个目标,通过统一工厂对象、受控版本、批次数据和审核视图,打破系统壁垒,推动企业从合规记录走向受控运营。
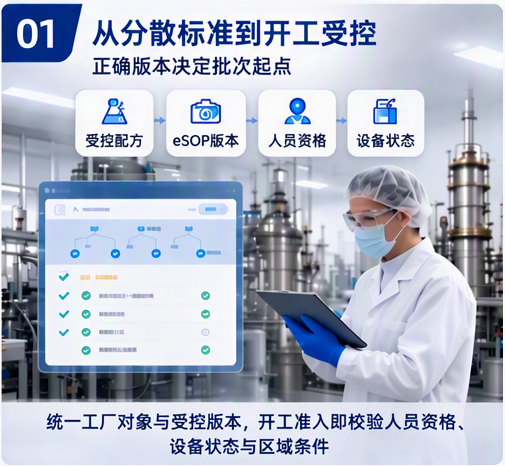
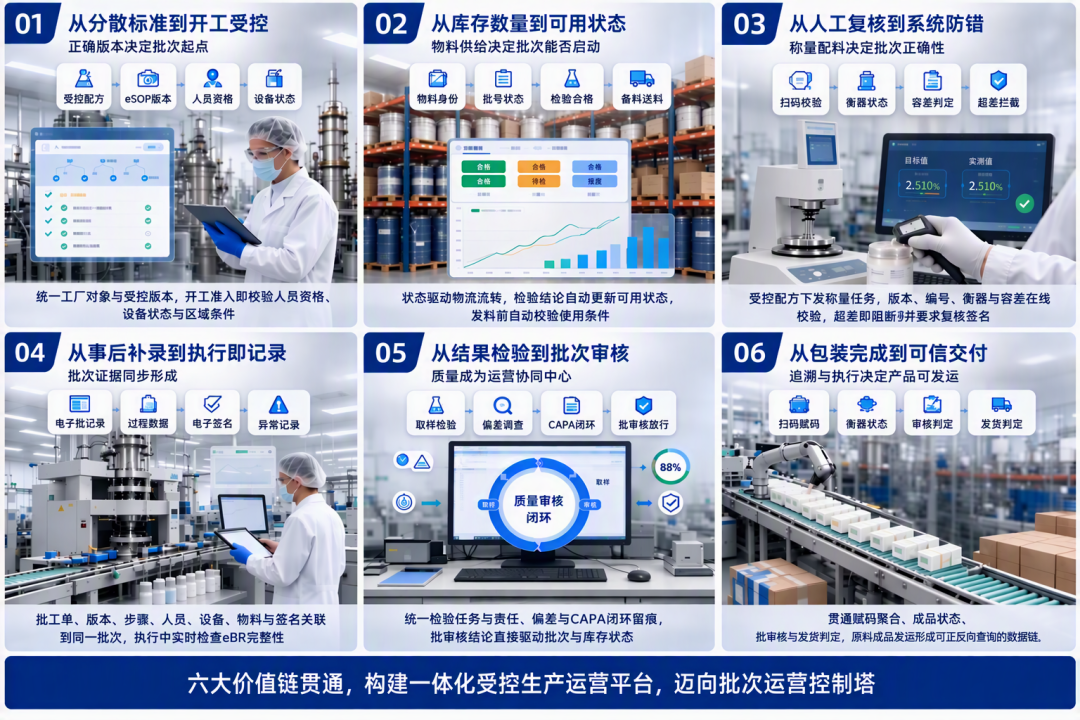
从分散标准到开工受控 正确版本决定批次起点
一个批次能否正确执行,往往在正式开工前就已决定。许多企业虽拥有完整的配方、工艺规程和SOP,但标准分散在不同系统和文档中,厂区、房间、设备、衡器与人员资格分别维护,配方和eSOP的发布、变更及使用履历依赖人工确认。文件已批准,并不代表现场使用的版本、资源和人员一定与批工单完全一致,版本差错、资格失效或设备状态异常常在生产开始后才被发现。
MOM将工厂对象、资源关系、人员权限、受控配方、eSOP、版本确认和批工单纳入统一管理,按批准版本发布标准,并将人员资格、设备有效状态和区域条件纳入开工准入。版本变更与实际使用关系同步留痕,生产现场能够明确使用什么版本、由谁执行、在哪个区域、使用哪台设备,使“正确开始”成为批次全过程受控的第一道保障。
从库存数量到可用状态 物料供给决定批次启动
生产现场真正关心的不是仓库里有多少物料,而是当前批次所需物料是否可用。原辅料即使完成收货,也可能处于待验、取样、检验或冻结状态;即使检验合格,仍可能受效期、库位、供应商批号和特定工单要求限制。若收货、赋码、检验、库存和发料分别管理,系统中的库存数量就不能直接代表生产可用数量,状态同步延迟也可能导致等待、误发和返工。
MOM以状态驱动物料流转,统一关联物料身份、供应商、批号、库位、数量、效期和质量结论,让检验结果驱动待验、合格与冻结状态,并在备料、发料时自动校验使用条件。来料校验、物料赋码、取样检验、状态更新、库存管理与备料发料形成闭环后,企业才能准确回答“哪些物料可以用于哪个批次”,使库存从仓库台账转变为支撑受控生产的运营资源。
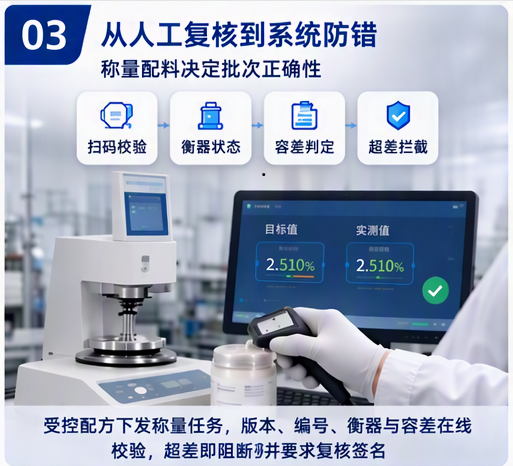
从人工复核到系统防错 称量配料决定批次正确性
称量配料管理的不是一个重量结果,而是受控配方下物料身份、批号、衡器、目标值、实称值、容差和容器标签之间的完整关系。物料正确但批号错误、批号正确但衡器校准失效、实称值接近目标却超出规定容差,都可能使批次暂停。发生超差后,还需记录原因、复核责任、处置结果和标签变更,因此“完成称量”并不等于“称量正确”。
MOM依据受控配方下发任务,在执行中确认版本、扫码校验物料与批号、检查衡器状态、自动判断实称值与容差,并将标签同容器、物料和批次关联。发生超差时,系统阻止流程继续,要求完成原因选择、复核签名和处置闭环。称量由事后人工复核转为过程防错后,错误可在进入下一工序前被拦截,同时为电子批记录形成连续、可信的物料证据链。
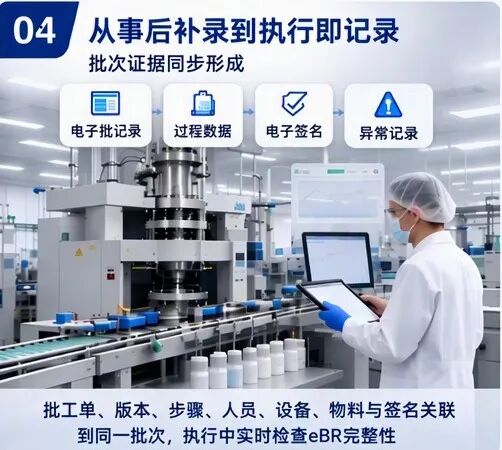
从事后补录到执行即记录 批次证据同步形成
生产动作结束并不意味着批次已经完成。制粒、混合、压片、灌装、包衣、干燥和包装等步骤既要按批准版本执行,也要同步形成过程数据、设备信息、人员签名和异常记录。部分现场操作虽已电子化,但数据、签名和纸质附件仍可能分散,生产结束后班组与QA还需重新汇总、补录和核对。真正决定批次能否审核的,不只是步骤做完,而是每个动作是否留下完整、可信的证据。
MOM将批工单、批准版本、eSOP步骤、人员、设备、物料、过程数据、异常和电子签名关联到同一批次,并在执行中持续检查eBR完整性。缺失记录、待签事项和异常可在审核前被发现并进入处理,而不是生产结束后集中补录。由“事后整理”转向“执行即记录”,由人工拼接证据转向批次数字主线,可提升批记录完整率、缩短审核等待,并夯实数据完整性基础。
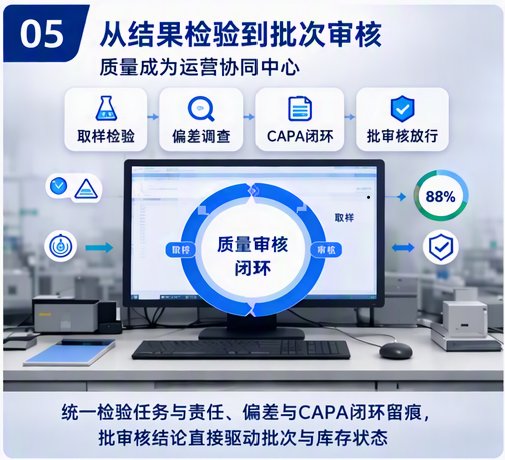
从结果检验到批次审核 质量成为运营协同中心
在医药生产中,检验完成并不等于批次可以放行。批次审核还需确认取样、检验、复核、审批、偏差调查、CAPA、电子批记录和影响评估全部闭环;任何待办未完成,批次与库存都可能继续冻结。质量因此不再是生产结束后的独立环节,而是连接物料、执行、库存、放行和交付的运营枢纽。企业不仅要证明产品合格,还要证明支持结论的证据完整、责任清晰、偏差处置充分。
MOM统一检验规格与任务来源,明确取样、检验、复核和审批责任;通过偏差与CAPA闭环保留影响评估、调查结论、措施及效果证据;通过eBR完整性检查,集中呈现缺失记录、待补签名和未关闭事项。当批审核结论能够直接驱动批次状态、库存状态和发货判定时,质量数据便真正进入生产运营全过程,企业也能在保证合规的同时缩短放行周期、稳定交付承诺
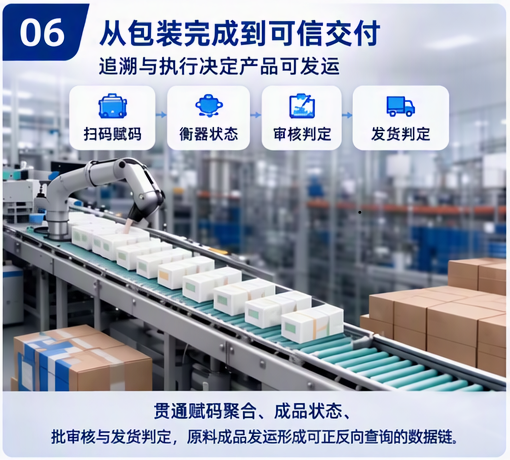
从包装完成到可信交付 追溯与执行决定产品发运
包装完成并不等于制造结束,满足放行条件并获得发货许可,才意味着批次价值真正实现。包装赋码、层级聚合、成品入库、效期管理、批审核和发运相互关联,任何环节未完成,产品都不应进入发运。面对客户或监管追溯要求,企业还必须快速回答产品使用了哪些原辅料、经历了哪些步骤、关联了哪些检验、偏差与签名、包装码属于哪个批次以及产品最终流向。
MOM建立最小包装、箱、托盘、成品批次和发运对象之间的连续关系,贯通包装工单、赋码聚合、成品状态、批审核结论与发货判定,只有满足放行条件的产品才能进入发货流程。原料、生产、检验、包装和发运形成可正反向查询的数据链后,追溯不再只是检查时的证明工具,而成为保障产品安全、快速控制影响范围和支撑可信交付的运营能力。
CCR控制塔:迈向批次运营控制
当受控标准、物料供给、称量配料、生产执行、质量审核和包装放行六大价值链贯通后,数字化建设将从生产执行进入批次运营控制阶段。传统MES主要关注任务是否按要求执行,未来的CCR则进一步关注经营目标是否受到影响以及如何恢复。管理者不仅能查看工单、设备和步骤进度,还能统一掌握批次准备、物料状态、称量风险、eBR完整性、偏差与CAPA、放行周期和发货判定。
依托从标准到交付、从生产到质量的统一视图,企业可及时感知异常与阈值,诊断其对订单和批次的影响,确定处理优先级与责任,自动触发工单、重排、偏差或维护行动,并依据恢复标准和KPI验证效果,形成“感知—诊断—决策—执行—验证”的闭环。此时,生产监控中心不再只是现场执行的可视化窗口,而成为面向交付、质量与风险协同的批次运营控制塔(Operations Control Tower)。
打破系统边界,重构业务协同
数字化建设的终点不是上线更多系统,而是建立统一工厂对象、统一受控版本、统一批次数据和统一审核视图,让标准、物料、称量、执行、质量、放行与交付围绕同一批次目标协同运转。未来医药制造的竞争,是质量保证能力与运营能力的共同竞争:标准执行越准确、记录形成越完整、偏差关闭与放行越及时,企业就越能在确保合规与质量的基础上获得稳定交付能力。
MOM推动医药企业从纸质记录走向执行即记录、从分散系统走向批次数字主线、从生产执行管理走向受控生产运营。打破系统边界并非简单的技术升级,而是面向质量、合规与运营效率的管理变革。真正有价值的转型,不是将原有表单搬到线上,而是让每个动作正确、每项记录完整、每个状态受控、每次审核有据可查,使批次从开工准备到产品发运形成持续改善的运营闭环。
MOM数智化综合运营管理平台 数字化转型已成为制造业发展的必由之路,但许多医药企业进入建设深水区后却发现,尽管ERP、MES、LIMS、WMS、QMS、DCS等系统陆续上线,管理者仍被配方与SOP版本分散、物料状态跨系统传递不畅、称量依赖人工复核、电子记录缺项、偏差与CAPA关闭缓慢、批次放行与发货协同不及时等问题困扰。系统和数据不断增加,批次运营却没有因此变得更轻松。问题的根源并非系统数量不足,
数字化转型已成为制造业发展的必由之路,但许多医药企业进入建设深水区后却发现,尽管ERP、MES、LIMS、WMS、QMS、DCS等系统陆续上线,管理者仍被配方与SOP版本分散、物料状态跨系统传递不畅、称量依赖人工复核、电子记录缺项、偏差与CAPA关闭缓慢、批次放行与发货协同不及时等问题困扰。系统和数据不断增加,批次运营却没有因此变得更轻松。问题的根源并非系统数量不足,而是这些系统大多围绕职能独立建设;各部门拥有自己的系统却缺少贯穿标准、物料、称量、执行、质量和交付的统一业务语言。跨部门协同仍依赖电话、邮件、即时消息和Excel,系统边界由此演变为业务断点。
医药生产不仅要求产品最终合格,更要求从原辅料入库、受控配方、称量配料,到生产执行、质量检验、包装赋码、批次审核和仓储发运的全过程正确、完整、受控、可审核。任何版本、物料、步骤、签名或记录出现偏差,都可能影响批次审核、产品放行和最终交付。MOM数智化综合运营管理平台正是围绕这四个目标,通过统一工厂对象、受控版本、批次数据和审核视图,打破系统壁垒,推动企业从合规记录走向受控运营。
从分散标准到开工受控 正确版本决定批次起点
一个批次能否正确执行,往往在正式开工前就已决定。许多企业虽拥有完整的配方、工艺规程和SOP,但标准分散在不同系统和文档中,厂区、房间、设备、衡器与人员资格分别维护,配方和eSOP的发布、变更及使用履历依赖人工确认。文件已批准,并不代表现场使用的版本、资源和人员一定与批工单完全一致,版本差错、资格失效或设备状态异常常在生产开始后才被发现。
MOM将工厂对象、资源关系、人员权限、受控配方、eSOP、版本确认和批工单纳入统一管理,按批准版本发布标准,并将人员资格、设备有效状态和区域条件纳入开工准入。版本变更与实际使用关系同步留痕,生产现场能够明确使用什么版本、由谁执行、在哪个区域、使用哪台设备,使“正确开始”成为批次全过程受控的第一道保障。
从库存数量到可用状态 物料供给决定批次启动
生产现场真正关心的不是仓库里有多少物料,而是当前批次所需物料是否可用。原辅料即使完成收货,也可能处于待验、取样、检验或冻结状态;即使检验合格,仍可能受效期、库位、供应商批号和特定工单要求限制。若收货、赋码、检验、库存和发料分别管理,系统中的库存数量就不能直接代表生产可用数量,状态同步延迟也可能导致等待、误发和返工。
MOM以状态驱动物料流转,统一关联物料身份、供应商、批号、库位、数量、效期和质量结论,让检验结果驱动待验、合格与冻结状态,并在备料、发料时自动校验使用条件。来料校验、物料赋码、取样检验、状态更新、库存管理与备料发料形成闭环后,企业才能准确回答“哪些物料可以用于哪个批次”,使库存从仓库台账转变为支撑受控生产的运营资源。
从人工复核到系统防错 称量配料决定批次正确性
称量配料管理的不是一个重量结果,而是受控配方下物料身份、批号、衡器、目标值、实称值、容差和容器标签之间的完整关系。物料正确但批号错误、批号正确但衡器校准失效、实称值接近目标却超出规定容差,都可能使批次暂停。发生超差后,还需记录原因、复核责任、处置结果和标签变更,因此“完成称量”并不等于“称量正确”。
MOM依据受控配方下发任务,在执行中确认版本、扫码校验物料与批号、检查衡器状态、自动判断实称值与容差,并将标签同容器、物料和批次关联。发生超差时,系统阻止流程继续,要求完成原因选择、复核签名和处置闭环。称量由事后人工复核转为过程防错后,错误可在进入下一工序前被拦截,同时为电子批记录形成连续、可信的物料证据链。
从事后补录到执行即记录 批次证据同步形成
生产动作结束并不意味着批次已经完成。制粒、混合、压片、灌装、包衣、干燥和包装等步骤既要按批准版本执行,也要同步形成过程数据、设备信息、人员签名和异常记录。部分现场操作虽已电子化,但数据、签名和纸质附件仍可能分散,生产结束后班组与QA还需重新汇总、补录和核对。真正决定批次能否审核的,不只是步骤做完,而是每个动作是否留下完整、可信的证据。
MOM将批工单、批准版本、eSOP步骤、人员、设备、物料、过程数据、异常和电子签名关联到同一批次,并在执行中持续检查eBR完整性。缺失记录、待签事项和异常可在审核前被发现并进入处理,而不是生产结束后集中补录。由“事后整理”转向“执行即记录”,由人工拼接证据转向批次数字主线,可提升批记录完整率、缩短审核等待,并夯实数据完整性基础。
从结果检验到批次审核 质量成为运营协同中心
在医药生产中,检验完成并不等于批次可以放行。批次审核还需确认取样、检验、复核、审批、偏差调查、CAPA、电子批记录和影响评估全部闭环;任何待办未完成,批次与库存都可能继续冻结。质量因此不再是生产结束后的独立环节,而是连接物料、执行、库存、放行和交付的运营枢纽。企业不仅要证明产品合格,还要证明支持结论的证据完整、责任清晰、偏差处置充分。
MOM统一检验规格与任务来源,明确取样、检验、复核和审批责任;通过偏差与CAPA闭环保留影响评估、调查结论、措施及效果证据;通过eBR完整性检查,集中呈现缺失记录、待补签名和未关闭事项。当批审核结论能够直接驱动批次状态、库存状态和发货判定时,质量数据便真正进入生产运营全过程,企业也能在保证合规的同时缩短放行周期、稳定交付承诺
从包装完成到可信交付 追溯与执行决定产品发运
包装完成并不等于制造结束,满足放行条件并获得发货许可,才意味着批次价值真正实现。包装赋码、层级聚合、成品入库、效期管理、批审核和发运相互关联,任何环节未完成,产品都不应进入发运。面对客户或监管追溯要求,企业还必须快速回答产品使用了哪些原辅料、经历了哪些步骤、关联了哪些检验、偏差与签名、包装码属于哪个批次以及产品最终流向。
MOM建立最小包装、箱、托盘、成品批次和发运对象之间的连续关系,贯通包装工单、赋码聚合、成品状态、批审核结论与发货判定,只有满足放行条件的产品才能进入发货流程。原料、生产、检验、包装和发运形成可正反向查询的数据链后,追溯不再只是检查时的证明工具,而成为保障产品安全、快速控制影响范围和支撑可信交付的运营能力。
CCR控制塔:迈向批次运营控制
当受控标准、物料供给、称量配料、生产执行、质量审核和包装放行六大价值链贯通后,数字化建设将从生产执行进入批次运营控制阶段。传统MES主要关注任务是否按要求执行,未来的CCR则进一步关注经营目标是否受到影响以及如何恢复。管理者不仅能查看工单、设备和步骤进度,还能统一掌握批次准备、物料状态、称量风险、eBR完整性、偏差与CAPA、放行周期和发货判定。
依托从标准到交付、从生产到质量的统一视图,企业可及时感知异常与阈值,诊断其对订单和批次的影响,确定处理优先级与责任,自动触发工单、重排、偏差或维护行动,并依据恢复标准和KPI验证效果,形成“感知—诊断—决策—执行—验证”的闭环。此时,生产监控中心不再只是现场执行的可视化窗口,而成为面向交付、质量与风险协同的批次运营控制塔(Operations Control Tower)。
打破系统边界,重构业务协同
数字化建设的终点不是上线更多系统,而是建立统一工厂对象、统一受控版本、统一批次数据和统一审核视图,让标准、物料、称量、执行、质量、放行与交付围绕同一批次目标协同运转。未来医药制造的竞争,是质量保证能力与运营能力的共同竞争:标准执行越准确、记录形成越完整、偏差关闭与放行越及时,企业就越能在确保合规与质量的基础上获得稳定交付能力。
MOM推动医药企业从纸质记录走向执行即记录、从分散系统走向批次数字主线、从生产执行管理走向受控生产运营。打破系统边界并非简单的技术升级,而是面向质量、合规与运营效率的管理变革。真正有价值的转型,不是将原有表单搬到线上,而是让每个动作正确、每项记录完整、每个状态受控、每次审核有据可查,使批次从开工准备到产品发运形成持续改善的运营闭环。